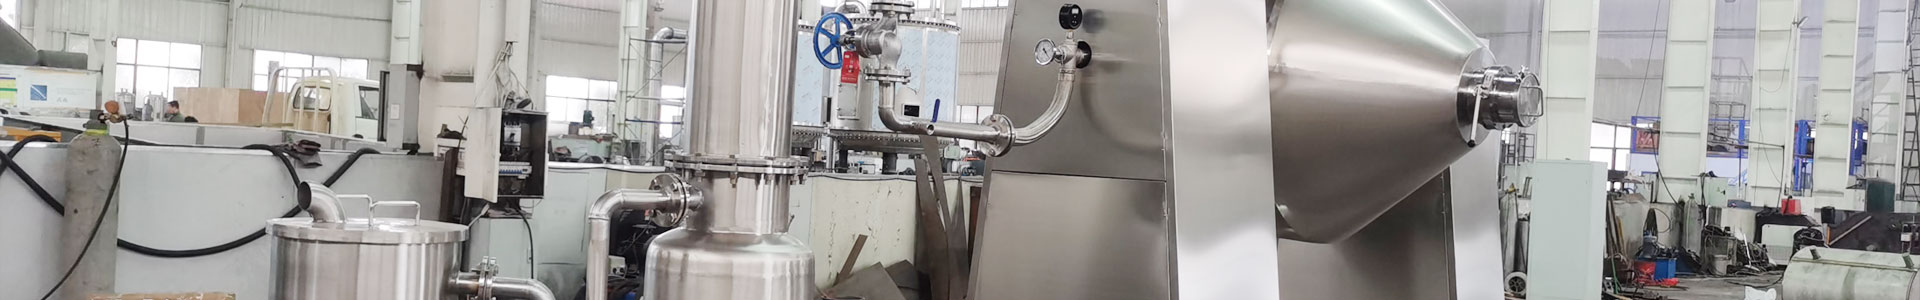
印染助剂造粒的工艺路线根据物料性质、产能规模和成品要求的不同,主要分为三大类:湿法挤出造粒、高速搅拌湿法造粒和干法辊压造粒,每条路线均有其典型适用场景。
湿法挤出造粒是应用最广泛的工艺路线,特别适合热塑性较差、需借助粘合剂成型的粉体助剂。其工艺流程为:将计量的助剂原粉、粘合剂(如淀粉糊精、CMC、PVA溶液)和水加入混合机中充分捏合,形成具有一定塑性的湿软团状物料,送入螺杆挤出造粒机,强制通过筛网模板挤出成条,经切刀切断为规则圆柱形或球形颗粒,最后进入流化床或烘箱干燥至目标含水率(通常≤5%)。该工艺的优点是颗粒形状规则、强度高、成品率可达95%以上;缺点是增加了干燥工序,能耗较高,且对热敏性物料存在高温降解风险。典型设备产能为200~2000 kg/h。
高速搅拌湿法造粒(又称一步造粒)将混合、造粒、干燥集成于同一设备中。物料在高速旋转的搅拌桨和切刀共同作用下,与雾化喷入的粘合剂液体充分接触,形成细小颗粒并在持续搅拌中逐渐长大,同时通过热风夹套或真空系统完成干燥脱水。该工艺的突出优势是工序集成度高、占地小、自动化控制精确,非常适合小批量多品种的精细化生产,尤其适合医药级或高端印染助剂的制备。但单批次操作限制其大规模连续化生产。
干法辊压造粒无需添加任何液体,依靠一对相对旋转的高压辊轮将粉体压制成薄片,再经破碎整粒筛分为目标颗粒。该工艺省去了干燥环节,流程最短、能耗最低,特别适合对水分敏感或遇水变质的助剂(如某些水解型分散剂),以及那些湿法造粒后干燥易板结硬化的物料。缺点是颗粒形状不规则、成粒率稍低(约70%~85%),且设备投资较高(高压辊压系统造价昂贵)。
三条工艺路线各有千秋,选型的核心依据是助剂的热敏性、水敏感性、目标颗粒形态要求和日均产量,必要时可通过中试验证确定最优方案。